-

-
 Wir beraten Sie gerne Kontaktieren Sie unser Team für weitere Informationen. info@am-pioneers.com

Was Metall-3D-Druck bei AM Pioneers leistet
Metall-3D-Druck bei AM Pioneers steht für belastbare Funktionsteile mit einer Dichte und Festigkeit, die mit klassischem Metal Injection Molding (MIM) vergleichbar ist. Die Bandbreite reicht vom schnellen Prototyp im eigenen Haus bis zur wirtschaftlichen Serienproduktion komplexer Geometrien.
Typisch für den Metall-3D-Druck sind Werkzeuge und Werkzeugeinsätze, Wärmetauscher mit innenliegenden Kanälen sowie technische Halterungen und Ersatzteile, bei denen klassische Fertigung an ihre Grenzen stößt. So deckt Metall-3D-Druck bei AM Pioneers das gesamte Spektrum vom Einzelteil bis zur industriellen Serie ab.
Als 3D-Druck-Reseller und Fertigungsdienstleister mit Sitz in Esslingen am Neckar fertigen wir auf unserem modernen Maschinenpark Bauteile im Metall-3D-Druck-Verfahren – von Prototypen über Kleinserien bis hin zur Serienproduktion.
Darüber hinaus unterstützen wir Sie bei der Auswahl und Beschaffung der passenden Anlagentechnologie für Ihre eigene Inhouse-Produktion. Von der Potenzialanalyse über die Prozessauslegung bis hin zur Implementierung vor Ort begleiten wir Sie auf dem Weg zu einer erfolgreichen Einführung der Technologie.
Die Systeme stammen von ARC Impact (ehemals Desktop Metal): Für Serien nutzen wir das Binder Jetting Verfahren, wer selbst fertigen möchte, findet Details zum Shop System für Metall 3D Druck. Das anschließende Sintern erfolgt in Carbolite Gero Sinteröfen. Ob eine Auftragsfertigung oder Eigenfertigung für Sie in Frage kommt, zeigen wir Ihnen gerne anhand von Kostenrechnungen auf. Als 3D Druck Dienstleister bieten wir neben dem Metall 3D Druck auch Teile im Keramik 3D Druck und Kunststoff 3D Druck.
Wie funktioniert Metall 3D Druck mit Binder Jetting?
Beim Metal Binder Jetting wird ein Binder schichtweise auf Metallpulver gedruckt. Der entstandene Grünling wird entpulvert und anschließend gesintert; erst dabei erreicht das Bauteil seine endgültige Dichte und Festigkeit, vergleichbar mit Metallpulverspritzguss (MIM). Werkzeugkosten fallen nicht an. Das Pulverbett trägt das Bauteil während des Drucks.
- Drucken: Ein Binder wird Schicht für Schicht auf das Metallpulver aufgetragen.
- Entpulvern: Das lose Pulver wird entfernt, der Grünling liegt frei.
- Sintern: Im Sinterofen verdichtet sich das Bauteil zu massivem Metall.
Metall-3D-Druck Verfahren im Vergleich
Innerhalb dieses Materials verfügbare Prozesse auf einen Blick — für den materialübergreifenden Vergleich siehe unseren Verfahrens-Finder.
| Verfahren | System | Ideal für | Stückzahl | Lieferzeit |
|---|---|---|---|---|
| Metal Binder Jetting | InnoventX · Shop System · X25Pro · X160Pro | Serienbauteile, MIM-Ersatz | 1–10.000+ | 2–4 Wochen |
| Bound Metal Deposition | Studio System | Prototypen | 1–1.000 | 1–2 Wochen |
Metall-3D-Druck für Prototypen bis Serienfertigung
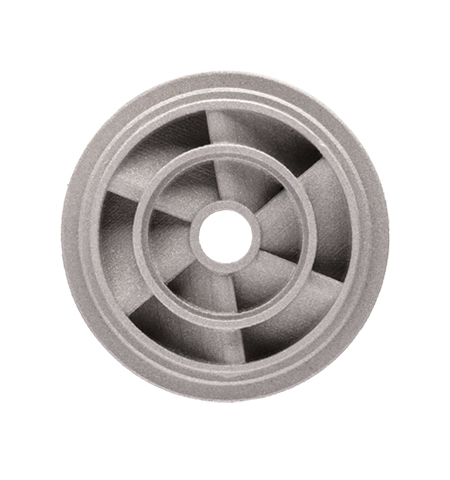
Metal Binder Jetting
Pulverbasiertes Verfahren mit anschließendem Sinterprozess — erreicht MIM-vergleichbare Dichte und Festigkeit bei hoher Designfreiheit für komplexe Geometrien. Damit zählt Metal Binder Jetting zu den wirtschaftlichsten Verfahren im Metall-3D-Druck.
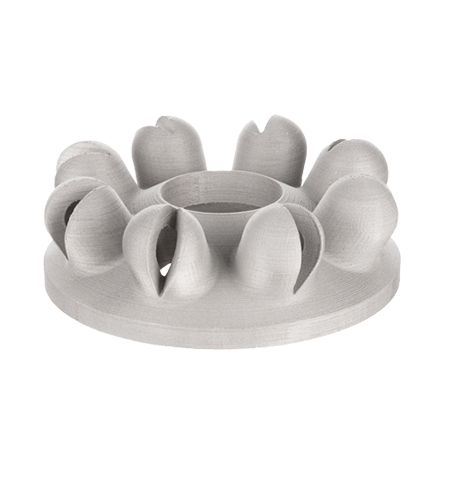
Bound Metal Deposition
Zweistufiges Druckverfahren für individuelle, belastbare Teile mit komplexen Geometrien — ideal für schnelle Iterationen vor der Serienfreigabe.
Anwendungsfelder im Metall 3D Druck
Werkzeugbau
Werkzeuge aus M2 oder WC-Co
Thermal
Wärmetauscher aus Kupfer oder SiC
Medizintechnik
MIM-Ersatzteile oder Vorserien aus Edelstahl
Wo Metall-3D-Druck heute schon im Einsatz ist
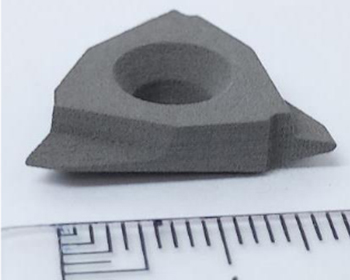
Mit dem Binder-Jetting-Verfahren lassen sich komplexe Werkzeuge aus WC-Co und M2-Werkzeugstahl endkonturnah additiv fertigen. Dadurch kann der Aufwand für die anschließende mechanische Bearbeitung reduziert werden. Gleichzeitig ermöglicht die hohe Designfreiheit die Integration innenliegender Kanäle und komplexer Strukturen, die mit konventionellen Fertigungsverfahren nur schwer oder mit hohem Aufwand realisierbar sind.
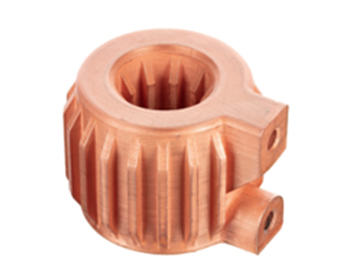
Mit dem Studio System von Desktop Metal lassen sich komplexe Wärmetauscher aus Kupfer additiv fertigen. Ein besonderer Vorteil ist die Möglichkeit, innenliegende Kanäle durch selbsttragende Geometrien ohne zusätzliche Stützstrukturen zu realisieren. Dadurch können komplexe Kanalführungen und kompakte Wärmetauscher-Designs umgesetzt werden, die mit konventionellen Fertigungsverfahren nur schwer herstellbar sind.

Medizinische Greifer für minimalinvasive Eingriffe lassen sich im Binder Jetting Verfahren fertigen. Komplexe Geometrien und funktionale Strukturen können dabei direkt in das Bauteildesign integriert werden. Weiter werden für die Herstellung keine Werkzeuge benötigt, wodurch sich die Fertigung kleinerer Lose wirtschaftlich rechnet.
Werkstoff-Portfolio
Qualifizierte Werkstoffe für Metall-3D-Druck
Werkstoffe im Vergleich
Kennwerte laut Desktop-Metal-Materialdatenblättern (PureSinter Furnace) — Angaben in der jeweils spezifizierten Testbedingung.
| Kriterien | 316L | 304L | 17-4PH (H900) | IN625 | IN718 | M2 | CoCrMo | Ti64 |
|---|---|---|---|---|---|---|---|---|
| Zugfestigkeit [MPa] | 540 ± 11 | 560 ± 10 | 1.205 ± 18 | 695 ± 7 | 1.270 ± 11 | – | 1.100* | 935 ± 4 |
| Bruchdehnung [%] | 77,3 ± 5 | 72,4 ± 3 | 8,9 ± 3 | 71,3 ± 4 | 12,8 ± 1,4 | – | 8* | 12,1 ± 2,4 |
| Elastizitätsmodul [GPa] | 188 | 196 | 197 | 204 | 205 | – | 220* | – |
| Härte | 64 ± 2 HRB | 71 ± 1,2 HRB | 38,7 ± 1,4 HRC | 79,1 ± 2 HRB | 43,1 ± 0,7 HRC | 60,9 ± 0,6 HRC | 35–40 HRC* | 32 ± 0,8 HRC |
| Dichte [g/cm³] | 7,79 ± 0,09 | 7,73 ± 0,02 | 7,68 ± 0,02 | 8,35 ± 0,02 | 8,229 ± 0,002 | 8,11 ± 0,003 | 8,3* | 4,36 ± 0,003 |
Werte laut Desktop-Metal-Materialdatenblättern, PureSinter Furnace (316L/304L/17-4PH/IN625: Shop System™, As-Sintered bzw. H900-wärmebehandelt; IN718: Shop System™, HIP + wärmebehandelt; M2: X-Series™, gehärtet & 3-fach angelassen, Biegefestigkeit = TRS-Festigkeit; Ti64: Studio System™, As-Sintered). „–" = im Datenblatt nicht ausgewiesen. * CoCrMo: Richtwert aus Literatur, kein eigenes Datenblatt vorliegend. Verbindliche Werte siehe jeweiliges Materialdatenblatt.
Was kostet Metall 3D Druck?
Der Preis im Metall 3D Druck hängt vor allem von Bauteilvolumen, Werkstoff, Stückzahl und Nachbearbeitung ab. Es fallen keine Werkzeugkosten an, deshalb lohnt sich das Verfahren schon ab Losgröße 1. Einen verbindlichen Preis erhalten Sie nach der Zeichnungsprüfung innerhalb von 24 Stunden mit dem Angebot.
| Kriterium | Metall 3D Druck (Binder Jetting) | CNC-Zerspanung | Metallpulverspritzguss (MIM) |
|---|---|---|---|
| Werkzeugkosten | keine | keine Formwerkzeuge, aber Spann- und Programmieraufwand | Serienwerkzeug erforderlich |
| Zeit bis zum Bauteil | 2–4 Wochen (Metal Binder Jetting) | abhängig von Bauteil und Auslastung | Werkzeugherstellung häufig 5–6 Monate |
| Geometrie | komplexe Geometrien und innenliegende Kanäle möglich | durch den Werkzeugzugang begrenzt | komplex, aber an die Entformung des Werkzeugs gebunden |
| Wirtschaftlicher Bereich | ab Losgröße 1, Serien bis über 10.000 Stück | Einzelteile bis mittlere Serien | hohe Stückzahlen |
| Werkstoffe | acht qualifizierte Werkstoffe (Edelstahl, Werkzeugstahl, Nickelbasis, CoCrMo, Ti64) | sehr breite Auswahl | MIM-typische Werkstoffe |
Angaben zu AM Pioneers laut Tabelle „Metall-3D-Druck Verfahren im Vergleich“ auf dieser Seite; Angaben zu CNC und MIM sind allgemeine Richtwerte. Stand: 10.11.2026.
Konstruktionsrichtlinien für Metal Binder Jetting
Beim Metal Binder Jetting gelten diese Richtwerte: Wandstärken von 0,75 bis 25 mm, ein Aspektverhältnis von höchstens 8:1 (Wände über 1 mm) beziehungsweise 4:1 (Wände unter 1 mm), Bohrungen ab 0,75 mm Durchmesser mit höchstens achtfacher Tiefe und Bauteile bis 150 × 100 × 50 mm. Überhänge über 7,5 mm benötigen Sinterunterlagen.
| Merkmal | Richtwert | Warum / Folge bei Abweichung |
|---|---|---|
| Bauteilgröße | empfohlen bis 150 × 100 × 50 mm (X, Y, Z), gemessen am Modell vor der Skalierung | Größere Teile schrumpfen beim Sintern über weite Strecken, es drohen Schleifspuren und Risse. |
| Schrumpfung | je nach Werkstoff bis zu 25 % | Die Fertigungssoftware berücksichtigt die Schrumpfung automatisch – Sie konstruieren im Endmaß. |
| Wandstärke maximal | 25 mm, nicht in mehr als zwei Achsen | Der Binder muss durch die Wand entweichen; zu dicke Bereiche führen zu Resten und Rissen beim Sintern. |
| Wandstärke minimal | 0,75 mm (zwischen 0,75 und 2 mm sehr empfindlich beim Entpulvern) | Dünnere Wände haben im Grünteil zu wenig Festigkeit und brechen. |
| Wände und Säulen: Höhe zu Breite | höchstens 8:1 bei Breite über 1 mm; höchstens 4:1 bei Breite unter 1 mm; Säulenbreite 0,75 bis 25 mm | Hohe, schlanke Wände werden beim Sintern instabil und verziehen sich. |
| Schlitze | Breite mindestens 0,5 mm; durchgehende Schlitze höchstens 8:1 (Tiefe zu Breite) | Sonst lässt sich das Pulver nicht ohne Spezialwerkzeug entfernen. |
| Bohrungen | Durchmesser mindestens 0,75 mm; Tiefe höchstens 8 × Durchmesser, bei Durchmesser bis 2 mm höchstens 4 × Durchmesser | Pulver in langen, dünnen Bohrungen ist nicht erreichbar; die Geometrie wird unvollständig. |
| Innenliegende Kanäle | wie Bohrungen; scharfe Knicke vermeiden | In scharfen Knicken bleibt Pulver zurück, ein Entpulvern ist dann nicht möglich. |
| Rohre | Wandstärke nach Aspektverhältnis; sanfte Richtungswechsel; Stützgeometrie unter dem Rohr | Lange freitragende Rohre hängen beim Sintern durch. |
| Kanten | scharfe Kanten und spitze Winkel unter 70° vermeiden; Fase oder Radius von mindestens 0,5 mm | Messerscharfe Kanten brechen beim Entpulvern aus. |
| Innenecken | Radius etwa so groß wie die Wandstärke, mindestens 1 mm | Verrundete Ecken erhöhen die Festigkeit und verhindern Verzug und Risse. |
| Text und Beschriftung | vertieft: mindestens 2 mm Zeichenhöhe, mindestens 0,5 mm tief; erhaben: mindestens 4 mm Zeichenhöhe, höchstens 1 mm hoch; einfache serifenlose Schrift | Feine Schriftteile sind empfindlich; vertiefte Schrift liefert die besten Ergebnisse. |
| Sinterunterlagen (Setter) | nötig bei Brücken über 20 mm, Überhängen über 7,5 mm, Überhangwinkeln über 30° zur Senkrechten, waagerechten Bohrungen über 15 mm Durchmesser und Teilen ohne ebene Unterseite | Beim Sintern ist das Material nahe am Schmelzpunkt weich; ohne Unterstützung verzieht sich das Bauteil. |
Richtwerte für das Metal Binder Jetting mit dem Shop System, Quelle: Design Guide des Systemherstellers (ARC Impact, ehemals Desktop Metal). Verbindlich ist die Zeichnungsprüfung durch unser Team. Stand: 10.11.2026.
Unsicher, ob Ihr Bauteil passt? Zeichnung hochladen – unser Team meldet sich innerhalb von 24 Stunden mit einer technischen Einschätzung.
Design for Additive Manufacturing: Was Metall 3D Druck möglich macht
Design for Additive Manufacturing (DfAM) bedeutet, Bauteile für den 3D-Druck statt für Fräsen oder Gießen zu konstruieren. Im Metall 3D Druck steigen die Kosten nicht mit der Komplexität, es braucht keine Werkzeuge, und Funktionen lassen sich ins Bauteil integrieren. Diese sechs Hebel zeigen, wo sich das lohnt.
Komplexe Geometrien
Der Druck erlaubt Formen, die gefräst oder gegossen nicht wirtschaftlich wären: Zahnprofile, Gewinde und Hinterschnitte entstehen direkt im Bauteil, Nacharbeit entfällt. Da die Kosten nicht mit der Komplexität steigen, lässt sich das Bauteil auf seine Funktion optimieren statt auf die Herstellbarkeit.
Generatives Design
Generatives Design berechnet aus Lasten und Bauraum eine Struktur, die Material nur dort einsetzt, wo es gebraucht wird. Laut Herstellerangaben sind solche Bauteile bis zu 50 Prozent leichter bei gleicher Festigkeit. Gegossen oder gefräst wären sie kaum herstellbar, im Binder Jetting entstehen sie ohne Mehraufwand.
Werkzeuglose Fertigung
Ohne Formen, Vorrichtungen und Werkzeuge gelangen Sie schnell vom Entwurf zum funktionsfähigen Bauteil. Konstruktionsänderungen erfolgen über eine neue Datei, und die Fertigung wechselt ohne Rüstzeit zum nächsten Bauteil. Das lohnt sich bei Varianten, Ersatzteilen und kleinen bis mittleren Serien, weil keine Investition in Werkzeuge amortisiert werden muss.
Innenliegende Strukturen und Kanäle
Innenliegende Kanäle, etwa konturnahe Kühlkanäle in Spritzgusswerkzeugen oder wendelförmige Kanäle in Wärmetauschern, lassen sich direkt einbauen. Konturnahe Kühlung verkürzt laut Herstellerangaben die Zykluszeit im Spritzguss um bis zu 40 Prozent. Die Kanäle müssen sich entpulvern lassen (siehe Konstruktionsrichtlinien), und scharfe Knicke sollten Sie vermeiden.
Feine Strukturen
Feine Details, die sich beim Fräsen nur mit aufwendigen Spannvorrichtungen herstellen lassen, entstehen im Druck ohne Zusatzaufwand. Mehrere Teile lassen sich außerdem zu einer Baugruppe zusammenfassen, etwa ein Scharnier als funktionsfähige Einheit. Wandstärken und Bohrungen ab 0,75 mm sind realisierbar.
Leichtbau
Gitterstrukturen, Aussparungen und Hohlräume senken Gewicht und Materialeinsatz. Anders als bei der Zerspanung sinken dadurch beim Druck die Kosten: Leichte Teile drucken und entbindern schneller und brauchen weniger Pulver. Typisch sind Greifer und Aufnahmen an Robotern, bei denen weniger Masse die Antriebe schont.
Quellen: DfAM-Artikelserie 01–06 des Systemherstellers (Desktop Metal / ARC Impact). Zahlen mit ‘laut Herstellerangaben’ stammen von dort.
Häufige Fragen zu Metall 3D Druck
Welches Metall eignet sich für meine Anwendung?
Die Wahl richtet sich nach Belastung, Umgebung und Stückzahl. 316L (1.4404) eignet sich für korrosive Umgebungen, 17-4PH für hohe Festigkeit nach der Wärmebehandlung, Werkzeugstahl M2 für Verschleißteile und Nickelbasislegierungen wie IN625 und IN718 für Hochtemperaturanwendungen. Insgesamt bieten wir acht qualifizierte Werkstoffe an. Unsere Potenzialanalyse für Metall 3D Druck gibt Ihnen auf Basis Ihrer Zeichnung eine konkrete Empfehlung. Die Kennwerte aller Werkstoffe finden Sie in der Tabelle weiter oben.
Ab welcher Stückzahl lohnt sich Metall 3D Druck?
Da keine Werkzeugkosten anfallen, ist Metall 3D Druck bereits ab Losgröße 1 wirtschaftlich sinnvoll. Mit Metal Binder Jetting fertigen wir Serien von 1 bis über 10.000 Stück; gegenüber Metallpulverspritzguss (MIM) oder Zerspanung bleibt das Verfahren bis in den vierstelligen Bereich konkurrenzfähig. Beim MIM kommt die Wartezeit auf ein Serienwerkzeug hinzu, die häufig 5 bis 6 Monate beträgt. Bei Einzelteilen und Kleinserien entfallen diese Kosten und Wartezeiten komplett.
Wie sieht die Nachbearbeitung aus?
Je nach Anforderung sind mechanische Bearbeitung, Elektropolieren oder Galvanisieren möglich: Elektropolieren glättet die Oberfläche, Galvanisieren beschichtet sie funktional oder dekorativ. Da das Bauteil nach dem Sintern bereits endkonturnah vorliegt, werden meist nur funktionale Flächen wie Passungen oder Dichtflächen nachbearbeitet. Wir stimmen den Nachbearbeitungsumfang gemeinsam mit Ihnen ab und weisen ihn transparent im Angebot aus, das Sie innerhalb von 24 Stunden erhalten.
Wie schnell erhalte ich ein Musterteil?
Musterteile erhalten Sie je nach Verfahren in 1 bis 2 Wochen (Bound Metal Deposition) oder in 2 bis 4 Wochen (Metal Binder Jetting). Die genaue Lieferzeit hängt von Auslastung, Bauteilgröße und Nachbearbeitung ab. Ein konkreter Termin wird Ihnen mit dem Angebot innerhalb von 24 Stunden mitgeteilt. Laden Sie dazu einfach Ihre Zeichnung hoch. Unser Team meldet sich innerhalb von 24 Stunden mit einer technischen Einschätzung.
Was ist der Unterschied zwischen Metal Binder Jetting und Bound Metal Deposition?
Beim Metal Binder Jetting wird Metallpulver schichtweise mit einem Binder verklebt. Das Verfahren eignet sich für Serien von 1 bis über 10.000 Stück bei 2 bis 4 Wochen Lieferzeit und läuft auf InnoventX, Shop System, X25Pro und X160Pro. Bound Metal Deposition ist ein zweistufiges Druckverfahren auf dem Studio System für Prototypen von 1 bis 1.000 Stück in 1 bis 2 Wochen. Beide Verfahren enden mit dem Sintern.
Was ist der Unterschied zwischen Binder Jetting und Laserschmelzen?
Beim Laserschmelzen wird Metallpulver mit einem Laser aufgeschmolzen; dafür sind in der Regel Stützstrukturen nötig. Beim Binder Jetting wird das Pulver nicht aufgeschmolzen, sondern mit einem Binder verklebt und erst danach gesintert. Das Pulverbett trägt das Bauteil, deshalb lassen sich viele Teile pro Bauvorgang stapeln. Das macht Serien von 1 bis über 10.000 Stück wirtschaftlich und reduziert die Kosten pro Teil.
Welche Metalle kann man 3D drucken?
Wir verarbeiten acht qualifizierte Werkstoffe: die Edelstähle 316L, 304L und 17-4PH, die Nickelbasislegierungen IN625 und IN718, einen Werkzeugstahl (M2), die Kobalt-Chrom-Molybdän-Legierung CoCrMo sowie Titan Ti64. Die Zugfestigkeit liegt laut Datenblatt zwischen 540 MPa (316L) und 1.270 MPa (IN718). Alle Kennwerte finden Sie in der Tabelle „Werkstoffe im Vergleich“ auf dieser Seite; sie stammen aus den Datenblättern der Systemhersteller, verbindlich ist jeweils das Materialdatenblatt. Auf Anfrage qualifizieren wir auch Ihr Metallpulver auf unseren Anlagen.
Was kostet Metall 3D Druck?
Die Kosten im Metall 3D Druck hängen von vier Faktoren ab: Bauteilvolumen, Werkstoff, Stückzahl und Nachbearbeitung. Werkzeugkosten fallen nicht an. Beim Metallpulverspritzguss dauert allein die Werkzeugherstellung häufig 5 bis 6 Monate, im 3D-Druck sind iterativ optimierte Bauteile in 1 bis 4 Wochen möglich. Laden Sie Ihre Zeichnung hoch: Sie erhalten innerhalb von 24 Stunden ein individuelles Angebot. Eine erste Orientierung gibt die Tabelle weiter oben: Lieferzeiten, Stückzahlen und Werkstoffe im direkten Vergleich mit CNC und MIM.
Fachlich geprüft von Frederik Nußbaumer, Sales Engineer, AM Pioneers · Zuletzt aktualisiert: 10.11.2026
Anlagenberatung oder Teile anfragen
Laden Sie Ihre Zeichnung hoch — unser Team meldet sich innerhalb von 24 Stunden mit einer technischen Einschätzung.