

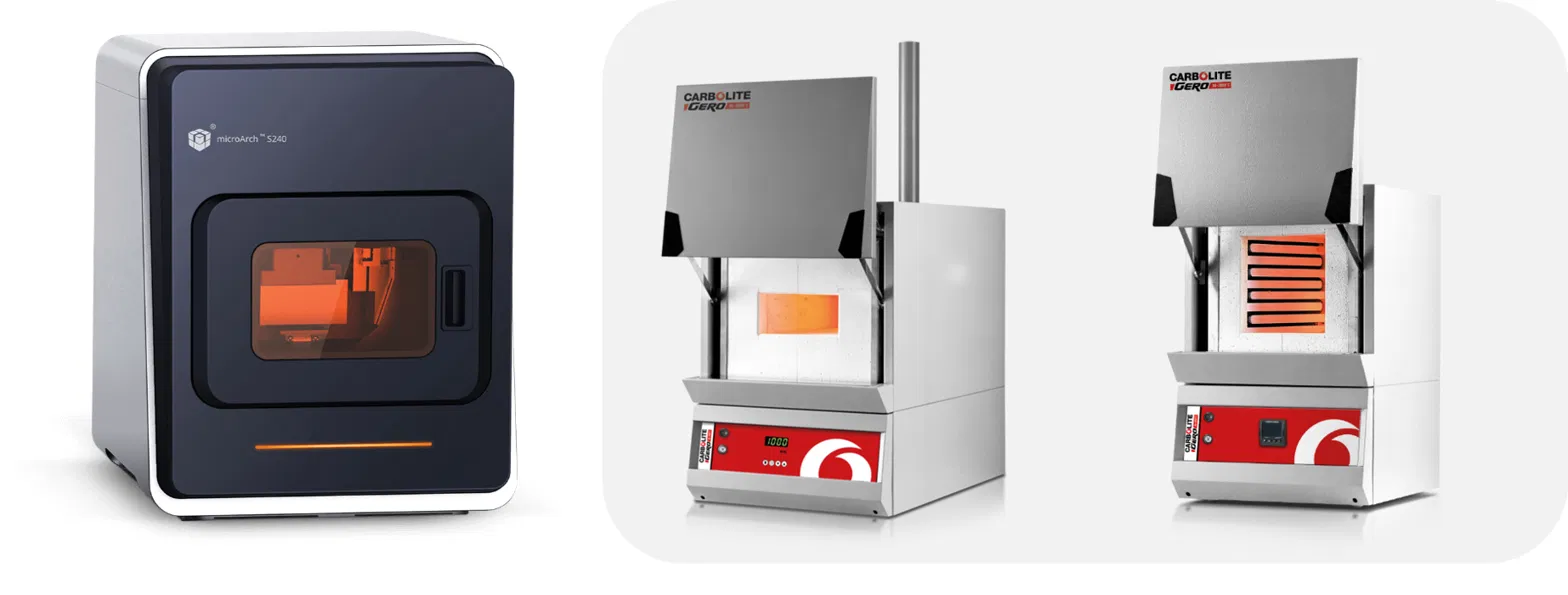
Carbolite Gero Sinteröfen für den 3D-Druck
Welcher Ofen passt zu welcher Technologie?
Der 3D-Druck endet nicht mit dem letzten Druckschritt. Für sinterbasierte Verfahren – ob Metal-Binder-Jetting oder keramischer Mikro-3D-Druck – ist der thermische Nachbearbeitungsprozess mindestens genauso entscheidend wie die Drucktechnologie selbst. Ein ungeeigneter Ofen kann Maßhaltigkeit, Dichte und Materialeigenschaften der fertigen Bauteile erheblich beeinflussen – oder den gesamten Prozess zum Scheitern bringen.
AM Pioneers führt als zertifizierter Partner von Carbolite Gero drei Ofensysteme im Portfolio, die gezielt auf die Anforderungen der additiven Fertigung abgestimmt sind: den AAF, den HTF 18 und den HTK 8. Welcher Ofen zu welcher Drucktechnologie passt und warum – das erläutert dieser Beitrag.
Carbolite Gero: Hochtemperaturöfen für anspruchsvolle Prozesse
Carbolite Gero zählt zu den weltweit führenden Herstellern von Labor- und Industrieöfen für Wärmebehandlungsprozesse. Die Systeme decken Temperaturbereiche von 30 °C bis 3000 °C ab und sind auf reproduzierbare Temperaturprofile, kontrollierte Prozessatmosphären und höchste Reinheit ausgelegt. Im Bereich der sintergestützten Additiven Fertigung sind drei Prozessschritte thermisch relevant:
- Thermisches Entbindern: Organische Binder werden durch kontrollierte Wärmezufuhr ausgebrannt oder pyrolysiert – je nach Material in Luft (oxidativ) oder unter Schutzgas.
- Sintern: Verdichten des Pulvergefüges bei hohen Temperaturen ohne vollständiges Aufschmelzen. Sintertemperatur, Haltezeit und Atmosphäre bestimmen Dichte, Gefüge und Endeigenschaften.
- Wärmebehandlung: Für Metalle wie Werkzeugstähle oder Superlegierungen sind nach dem Sintern gezielte Wärmebehandlungsschritte für die mechanischen Eigenschaften erforderlich.
Die drei Carbolite Gero Öfen im AM Pioneers Portfolio
AAF – Veraschungsofen bis 1100 °C
Der AAF ist ein Veraschungsofen, der speziell für die vollständige thermische Zersetzung organischer Substanzen konzipiert wurde. Mit programmierbarem Controller, effizienter Luftführung und Heizelementen an vier Seiten bietet er optimale Temperaturverteilung bis 1100 °C.

| Carbolite Gero AAF |
| Maximaltemperatur: bis 1100 °C Atmosphäre: Luft (oxidativ), 4–5 Luftwechsel/Minute Volumen: kompakt (Laborformat) Heizelemente: Widerstandsdraht, 4-seitig beheizt Passend für: Thermisches Entbindern von Keramik-Grünlingen (BMF PµSL) |
Der Veraschungsofen übernimmt die oxidative Verbrennung des organischen Binders bei Temperaturen zwischen 400 °C und 1100 °C. Die gleichmäßige Temperaturverteilung durch die vierseitige Beheizung verhindert thermische Gradienten, die feine Mikrostrukturen beschädigen könnten. Die robuste Keramikmuffel schützt die Heizelemente zuverlässig vor chemischer Belastung.
HTF 18 – Hochtemperaturofen bis 1800 °C
Der HTF 18 ist ein Kammerofen für präzise Hochtemperaturprozesse bis 1800 °C. Er überzeugt durch gleichmäßige Temperaturverteilung, hohe Energieeffizienz und benutzerfreundliche Steuerung – ideal für Sintern, Glühen und Kalzinieren in Bereichen wie Keramik, Metallurgie und Materialwissenschaften

| Carbolite Gero HTF 18 |
| Maximaltemperatur: bis 1700 °C bzw. 1800 °C Atmosphäre: Luft oder optional Inertgas Volumen: 4 bis 165 Liter Heizelemente: MoSi₂ (Molybdändisilizid) Passend für: Sintern von Al₂O₃, ZrO₂ und anderen technischen Keramiken (BMF PµSL) |
Die MoSi₂-Heizelemente ermöglichen präzise Temperaturprofile mit definierten Aufheizraten, Haltezeiten und Abkühlkurven – das Ergebnis sind dichte Keramikbauteile mit bis zu 95 % der theoretischen Dichte. Die vertikal öffnende Tür hält heiße Flächen vom Benutzer fern; optional sind Inertgasanschluss, Schnellkühlung und Entbinderungs-Konfigurationen erhältlich.
HTK 8 – Metallischer Hochtemperaturofen bis 2200 °C
Der HTK 8 repräsentiert eine eigene Geräteklasse: ein metallisch isolierter Hochtemperaturofen mit Wolfram- oder Molybdän-Heizelementen für Prozesstemperaturen bis zu 2200 °C. Durch die Metallbauweise wird eine hohe Reinheit der Schutzgasatmosphäre und des Vakuums gewährleistet.

| Carbolite Gero HTK 8 |
| Maximaltemperatur: bis 2200 °C Atmosphäre: H₂, Ar, N₂, Hochvakuum (optional) Volumen: 8 bis 120 Liter (vier Größen) Heizelemente: Wolfram (HTK W) oder Molybdän (HTK MO) Passend für: Sintern von Metallen via ARC Impact Metal Binder Jetting |
Frontladeprinzip für leichtes Be- und Entladen. Die metallische Isolierung minimiert Kontamination und ermöglicht höchste Atmosphärenreinheit – entscheidend für Edelstähle und Superlegierungen. Wasserstoffpartialdruckbetrieb, Datenaufzeichnung zur Qualitätssicherung und optionales Hochvakuum-Upgrade runden das Profil ab.
Welcher Ofen passt zu welcher Drucktechnologie?
BMF Mikro-3D-Druck: AAF + HTF 18
Die BMF microArch-Systeme (2 µm, 10 µm, 25 µm Serie) nutzen die Projektions-Mikrostereolithografie (PµSL) für hochpräzise Keramikbauteile auf Basis von Keramiksuspensionen wie AL Ceramic (Aluminiumoxid, Al₂O₃). Beim Keramik-3D-Druck läuft der thermische Prozesspfad in zwei klar getrennten Schritten ab:
Schritt 1 – Thermisches Entbindern mit dem AAF: Nach dem Drucken enthält das Bauteil eine polymere Bindermatrix. Diese wird im AAF mit 4–5 Luftwechseln pro Minute oxidativ ausgebrannt. Temperaturen zwischen 400 °C und 1100 °C, gleichmäßige Beheizung von vier Seiten – ideal für filigrane Mikrostrukturen.
Schritt 2 – Sintern mit dem HTF 18: Für Al₂O₃ liegt die typische Sintertemperatur zwischen 1500 °C und 1650 °C – exakt im Arbeitsbereich des HTF 18. Präzise Temperaturprofile mit definierten Aufheizraten und Haltezeiten liefern dichte Keramikbauteile mit vollständigen Materialeigenschaften.
ARC Impact Metal Binder Jetting: HTK 8
Die ARC Impact-Systeme – InnoventX, X25Pro, X160Pro und Shop System – verarbeiten via Metal Binder Jetting Metalle wie 316L, 17-4PH, H13, M2, CoCrMo, IN625 und IN718. Das HTK 8 erfüllt alle zentralen Anforderungen:
- Schutzgasatmosphäre mit höchster Reinheit: Metallische Isolierung (W/Mo) verhindert Ausgasung und Verunreinigung der H₂/Ar-Atmosphäre.
- Wasserstoffpartialdruckbetrieb: H₂ als Reduktionsmittel – wirkt gegen Oxidschichten auf Pulverpartikeln und verbessert Sinterdichte.
- Temperaturen bis 2200 °C: Notwendig für hochschmelzende Materialien wie Wolfram-Legierungen oder Refraktärmetalle.
- Reproduzierbarkeit: Datenaufzeichnung, Hochvakuumoption und Retorte für Gasführung – Qualitätssicherung für die Serienfertigung.
Übersicht: Technologie und passender Ofen
| Technologie | Drucker | Prozessschritt | Ofen | Schlüsseleigenschaft |
| BMF Keramik PµSL | microArch S140, S230, S150, S350 | Entbindern | AAF | Oxidativer Luftstrom, 4–5 Wechsel/Min., bis 1100 °C |
| BMF Keramik PµSL | microArch S140, S230, S150, S350 | Sintern (Al₂O₃, ZrO₂) | HTF 18 | MoSi₂-Heizelemente, bis 1800 °C |
| ARC Impact Metal BJ | InnoventX, X25Pro, X160Pro, Shop System | Sintern (H₂/Ar/N₂) | HTK 8 | Metallische Isolierung, bis 2200 °C, H₂-Betrieb |
Sinterofen kaufen: AM Pioneers als zertifizierter Carbolite Gero Partner
AM Pioneers ist zertifizierter Partner von Carbolite Gero in Deutschland und Österreich und berät herstellerübergreifend – von der Drucktechnologie bis zum passenden Ofensystem. Wer einen Sinterofen kaufen möchte und gleichzeitig einen 3D-Drucker von BMF oder ARC Impact einsetzt, bekommt beide Systeme aus einer Hand – mit aufeinander abgestimmter Prozessberatung.
Das Beratungsangebot umfasst Ofenauswahl auf Basis konkreter Materialien und Prozesstemperaturen, Prozessparameter-Entwicklung (Aufheizraten, Haltezeiten, Atmosphären), Integration des Ofens in die bestehende Fertigungslinie sowie Systeminstallation und Inbetriebnahme.