

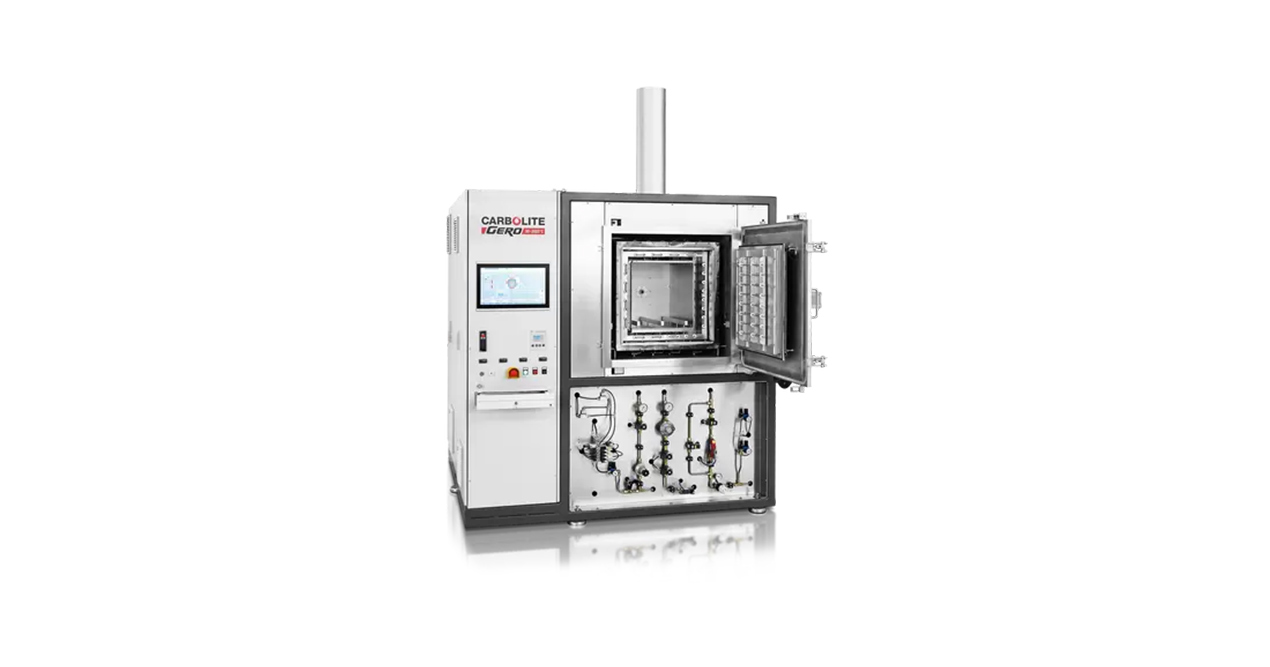
Sinteröfen im Post-Processing der additiven Fertigung: Der Schritt, der über Qualität entscheidet
Wer additive Fertigung nur als “Drucken” versteht, übersieht einen entscheidenden Teil des Prozesses: das Post-Processing. Gerade beim Binder Jetting – einem pulverbettbasierten Verfahren, bei dem ein Bindemittel selektiv in Metall- oder Keramikpulver eingebracht wird – entsteht zunächst nur ein sogenanntes “Grünteil”: mechanisch fragil, porös und noch weit von den finalen Materialeigenschaften entfernt. Erst zwei nachgelagerte Wärmebehandlungsschritte, Entbindern und Sintern, machen aus dem Grünteil ein belastbares, maßhaltiges Funktionsbauteil. Und genau hier kommt Carbolite Gero ins Spiel.
Vom Grünteil zum Funktionsbauteil: Entbindern und Sintern
Nach dem Druck enthält das Grünteil noch das Bindemittel, das die Pulverpartikel während des Druckprozesses zusammenhält. Im ersten Ofenschritt, dem thermischen Entbindern, wird dieses Bindemittel kontrolliert ausgetrieben – meist in Schutzgasatmosphäre, um Oxidation oder unerwünschte Reaktionen zu vermeiden. Im zweiten Schritt, dem Sintern, wird das Bauteil bei Temperaturen knapp unterhalb des Schmelzpunkts des Materials verdichtet: Die Pulverpartikel verschmelzen an ihren Grenzflächen, das Bauteil schrumpft kontrolliert und erreicht seine finale Dichte, Festigkeit und Maßhaltigkeit.
Beide Schritte sind hochsensibel gegenüber Temperaturführung, Atmosphäre und Ofengeometrie. Wird zu schnell aufgeheizt, können Risse entstehen; falsche Atmosphäre führt zu Oxidschichten oder Kohlenstoffaufnahme; ungleichmäßige Temperaturverteilung im Ofenraum verursacht Verzug. Entsprechend hoch sind die Anforderungen an die eingesetzten Öfen.
Carbolite Gero: Spezialist für Entbinder- und Sinteröfen
Carbolite Gero hat sich auf genau diese indirekten additiven Fertigungsschritte spezialisiert und bietet ein gestuftes Ofenportfolio für unterschiedlichste Anforderungen:
Der GLO 8/13 ist ein kompakter Einstiegsofen mit zylindrischer Retorte (180 mm Durchmesser) für Temperaturen bis 1.300 °C, betrieben mit Stickstoff, Argon oder Formiergas – geeignet für thermisches Entbindern, Sintern und Pyrolyse in kleineren Chargen oder im Labormaßstab.
Die HTK-Serie deckt mit Nutzvolumina von 8 bis 320 Litern deutlich größere Bauteile und Chargen ab und erreicht mit Molybdän- oder Wolfram-Isolierung Temperaturen bis 2.200 °C – wahlweise unter Wasserstoff-, Stickstoff-, Argon-Atmosphäre oder im Fein- bzw. Hochvakuum. Diese Baureihe ist typischerweise für anspruchsvolle Metall- und Hochtemperaturkeramik-Anwendungen im Einsatz.
Für Prozesse mit besonders sensiblen Atmosphärenanforderungen bietet der GPCMA (Modifizierte-Atmosphären-Ofen) bei 1.000 bis 1.150 °C und 37 bis 245 Litern Volumen eine Reduktion des Restsauerstoffgehalts bis in den Bereich von 30 ppm – relevant etwa bei reaktionsfreudigen Legierungen.

Warum das für Anwender von Binder Jetting relevant ist
Neben dem klassischen Einsatz nach Binder Jetting kommen Öfen dieser Art auch beim Spannungsarmglühen nach dem laserbasierten Metall-3D-Druck zum Einsatz, etwa bei Titanlegierungen, sowie bei der Vakuumwärmebehandlung zum kontrollierten Abbau innerer Spannungen. Wer additive Fertigung als Serienfertigungsverfahren etablieren will, kommt an dieser Prozesskette also nicht vorbei – die Wahl des richtigen Ofens entscheidet mit über Ausschussquote, Bauteilqualität und letztlich Wirtschaftlichkeit der gesamten Fertigungslinie.
Gerade wer im industriellen Maßstab produziert, sollte die Ofenauswahl nicht als Nebenschauplatz behandeln, sondern von Anfang an als integralen Bestandteil der Prozessplanung mitdenken – inklusive Fragen zu Atmosphäre, Durchsatz, Automatisierungsgrad und Wartungsaufwand.
Wirtschaftlichkeit: Warum sich die Investition in den richtigen Ofen lohnt
In vielen Kalkulationen für additive Fertigungslinien wird der Ofen als reine Nebenkostenposition betrachtet – dabei beeinflusst er direkt zwei der wichtigsten Kostentreiber: Ausschuss und Durchsatz. Ein Ofen mit unzureichender Temperaturhomogenität führt zu Verzug und Maßabweichungen, die erst nach dem vollständigen Sinterzyklus sichtbar werden – also nachdem bereits Material-, Energie- und Maschinenzeit investiert wurden. Umgekehrt ermöglicht ein auf den Prozess abgestimmter Ofen mit passender Chargengröße und Atmosphärensteuerung, mehrere Bauteile gleichzeitig zuverlässig zu verarbeiten und so die Kosten pro Bauteil deutlich zu senken.
Auch die Wahl der Atmosphäre spielt wirtschaftlich eine Rolle: Prozesse unter Wasserstoff oder Vakuum sind in der Anschaffung und im Betrieb tendenziell aufwendiger als Stickstoff- oder Argon-Atmosphären, liefern dafür aber oft bessere Oberflächen- und Reinheitswerte. Wer die eigene Bauteilspezifikation kennt, kann hier gezielt die kostengünstigste Lösung wählen, die die geforderte Qualität noch sicher erreicht – statt pauschal auf die technisch anspruchsvollste Variante zu setzen.
Sinterofen kaufen: worauf es ankommt
Wer einen Sinterofen kaufen möchte, sollte vorab die eigenen Prozessparameter klären: Welches Material wird verarbeitet? Welche Chargengrößen und Durchsatzraten sind geplant? Welche Atmosphäre und maximale Temperatur werden benötigt? Erst auf dieser Basis lässt sich aus dem Portfolio – vom kompakten Einstiegsofen bis zur Hochtemperatur-Vakuumlösung – das passende Modell ableiten.
Fazit
Additive Fertigung wird oft auf den Druckprozess reduziert – dabei entscheidet häufig erst das Post-Processing über Erfolg oder Misserfolg eines Bauteils. Mit Carbolite Gero bietet AM Pioneers Zugang zu einem Ofenportfolio, das von der Laborcharge bis zur industriellen Serienfertigung skaliert – abgestimmt auf die Anforderungen von Binder-Jetting-Prozessen ebenso wie auf andere additive Metall- und Keramikverfahren.
Sie planen die Post-Processing-Kette für Ihre additive Fertigung und suchen den passenden Sinterofen? Sprechen Sie mit unserem Team – wir beraten Sie zu Ofentyp, Atmosphäre und Prozessintegration.
Quelle: Carbolite Gero, “Additive Manufacturing”, carbolite.com/applications/heating-applications/additive-manufacturing/ sowie am-pioneers.com/en/carbolite/ (abgerufen 2026-09-25).